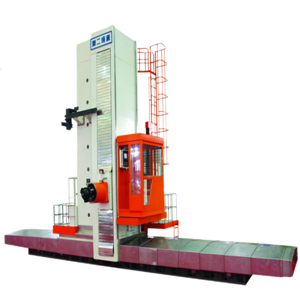
CNC 플로어 타입 밀링 및 보링 머신이 대형 부품 생산을 향상시키는 방법(1)
대규모 기계 제조 과정에서 겉보기에는 평범해 보이는 가공 작업도 공작물의 크기와 무게 증가로 인해 완전히 다른 양상으로 변하는 경우가 많습니다.
표준 크기의 기계 부품은 표준 머시닝 센터를 사용하여 빠르게 가공할 수 있습니다. 그러나 공작물의 길이가 수 미터에 달하고 무게가 수 톤이며 여러 개의 장착면, 대구경 홀 시스템 및 복잡한 구조를 포함하는 경우 장비 선택은 더 이상 "가공이 가능한가?"라는 질문이 아니라 다음과 같은 질문이 됩니다.
안정적으로 처리될 수 있나요?
클램프 개수를 줄일 수 있을까요?
가공 오류를 제어할 수 있을까요?
생산 효율을 향상시킬 수 있을까요?
향후 더 큰 부품의 생산 수요를 충족할 수 있을까요?
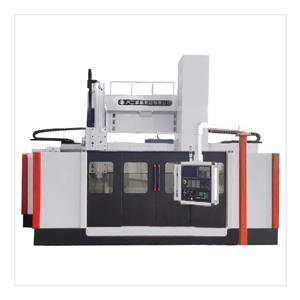
이러한 문제들이 복합적으로 작용하여 CNC 플로어형 밀링 및 보링 머신이 대형 기계 제조 분야에 적용되게 되었습니다.
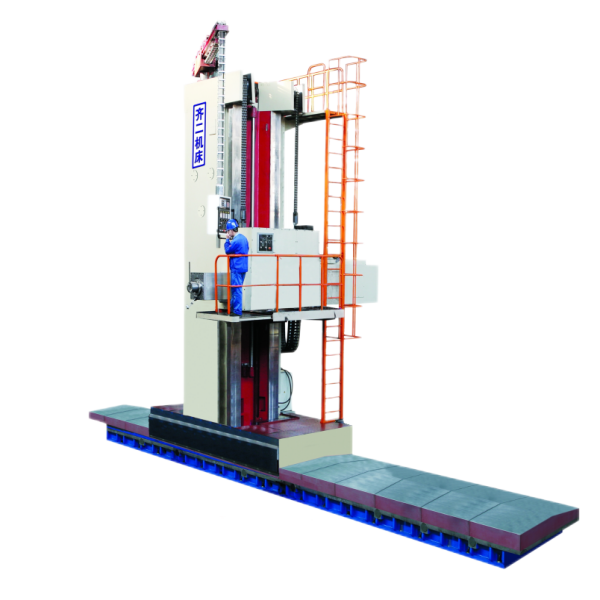
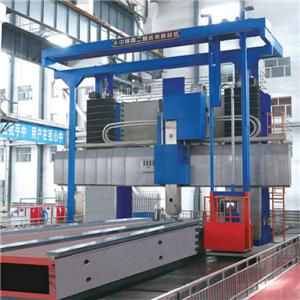
장점은 다음과 같습니다.바닥형 밀링 및 보링 머신이는 단순히 크기가 크다는 데서만 비롯된 것이 아니라, 대형 공작물에 더욱 적합한 가공 개념에서 비롯됩니다. 즉, 대형 공작물을 안정적으로 고정하면서 가공 시스템이 더 넓은 공간 내에서 밀링, 보링, 드릴링 및 기타 작업을 완료할 수 있도록 하는 것입니다.
대형 외함, 받침대, 기계 구조 부품, 에너지 장비 부품 및 기타 복잡한 부품을 가공해야 하는 기업에게 이 가공 방법은 전체 생산 공정을 재정의할 수 있습니다.
대형 부품 가공의 실제 병목 현상은 종종 설정 단계에서 발생합니다.
많은 제조 기업들은 생산 효율성을 분석할 때 다음과 같은 사항에 먼저 집중합니다.
스핀들 속도
절단 속도
공급 속도
공구 수명
이것들은 분명히 중요합니다.
하지만 대형 가공물의 경우, 종종 과소평가되는 또 다른 요인이 있습니다.
설정 시간.
크기가 큰 공작물을 다시 고정할 때마다 상당한 시간이 소요될 수 있습니다.
크레인 조작
위치
수준 측량
클램핑
기준 정렬
측정
CNC 좌표 설정
가공 대상물이 매우 큰 경우, 각 동작 자체에 오랜 시간이 걸릴 수 있습니다.
더 중요한 것은, 재고정 과정에서 새로운 위치 오류가 발생할 수 있다는 점입니다.
예를 들어, 큰 상자를 만들려면 서로 연결된 여러 개의 구멍을 가공해야 할 수도 있습니다.
이러한 구멍들을 서로 다른 장비와 서로 다른 고정 조건에서 가공할 경우, 각 가공이 장비의 정밀도 요구 사항을 충족하더라도 구멍들 사이의 상대적인 위치는 여전히 차이가 날 수 있습니다.
이는 크고 복잡한 부품을 가공할 때 매우 중요한 문제입니다.
CNC 플로어형 밀링 및 보링 머신의 핵심 가치 중 하나는 제조 기업이 불필요한 재배치를 줄이는 데 도움이 된다는 점입니다.